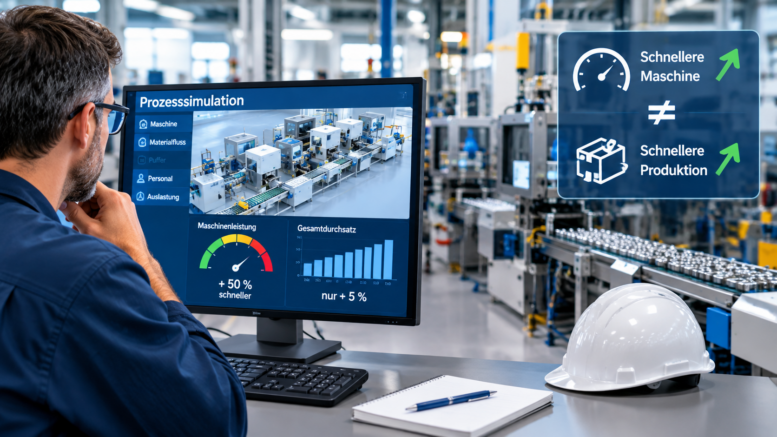
Prozesssimulation: Warum eine schnellere Maschine noch keine schnellere Produktion bedeutet
Die Abfüllung läuft, Flaschen bewegen sich über das Förderband, an der Verpackung entsteht ein Rückstau. Der erste Gedanke liegt nahe: Die Verpackungsmaschine müsste schneller arbeiten. Doch was würde passieren, wenn stattdessen der Zulauf gedrosselt wird? Wie lange hilft ein Zwischenpuffer? Und warum bleibt nach einer Störung zunächst eine Station stehen, obwohl sie selbst völlig intakt ist?
An solchen Fragen zeigt sich, worum es bei einer Prozesssimulation gehen kann: Zusammenhänge werden untersuchbar, die in einer Beschreibung leicht abstrakt bleiben. Ein Nutzer verändert eine Bedingung und beobachtet die Folgen im Modell. Das eröffnet einen anderen Zugang zu technischen Abläufen als das bloße Betrachten einer fertigen Animation.
Entscheidend ist allerdings, welchen Zweck das Modell erfüllen soll. Eine verständliche Erklärung, eine Trainingsanwendung und eine belastbare Produktionsplanung stellen unterschiedliche Anforderungen. Wer diese Unterschiede früh klärt, kann ein passendes Werkzeug entwickeln, statt von einer eindrucksvollen Darstellung zu viel zu erwarten.
Erst die Frage, dann die Simulation
„Wir möchten unsere Anlage digital darstellen“ ist ein möglicher Ausgangspunkt, aber noch keine ausreichend konkrete Aufgabenstellung. Vor der Umsetzung sollte feststehen, welche Frage später beantwortet werden soll.
Für den Vertrieb könnte sie lauten: Warum benötigt diese Linie einen Puffer zwischen zwei Stationen? Für Auszubildende: Welche Folgen hat eine Störung für vorangehende und nachfolgende Prozessschritte? Für die Produktionsplanung: Welche Anlagenkonfiguration erreicht unter bestimmten Randbedingungen die geforderte Ausbringung?
Diese Fragen können ähnliche Bilder erzeugen, verlangen aber unterschiedliche Modelle. Für eine Erklärung genügt möglicherweise eine vereinfachte, fachlich geprüfte Ursache-Wirkungs-Beziehung. Für eine zahlenbasierte Investitionsentscheidung müssen dagegen die relevanten Betriebsbedingungen und Daten berücksichtigt werden. Das Fraunhofer IPA beschreibt Materialflusssimulation entsprechend als Werkzeug, mit dem unter anderem Durchlaufzeiten, Ausbringung, Puffergrößen und Handlungsalternativen untersucht werden können.
Ein hilfreicher Projektstart besteht darin, einen einzigen gewünschten Erkenntnissatz aufzuschreiben. Beispielsweise: „Die Teilnehmenden können erklären, warum ein größerer Puffer einen dauerhaften Kapazitätsunterschied nicht beseitigt.“ Dieser Satz gibt vor, was dargestellt, bedient und am Ende überprüft werden muss.
Was eine interaktive Simulation von einem Film unterscheidet
Eine Animation zeigt einen vorbereiteten Ablauf. Eine interaktive Simulation lässt Eingriffe zu und bestimmt die Reaktion anhand ihres Modells. In der Materialflusssimulation können etwa ankommende Werkstücke, beginnende Bearbeitungen oder abfahrende Transportmittel als einzelne Ereignisse betrachtet werden. Zwischen diesen Ereignissen arbeiten oder warten die beteiligten Ressourcen.
Die sichtbare Bewegung ist dabei nur eine mögliche Darstellung des zugrunde liegenden Geschehens. Entscheidend sind Regeln wie: Eine Station startet erst, wenn Material vorhanden und der nächste notwendige Schritt möglich ist. Welche Bedingungen tatsächlich gelten, muss für den dargestellten Prozess festgelegt werden.
Für einen anschaulichen Einstieg bietet CONFYRA eine interaktive Prozesssimulation mit einer Abfülllinie. Dort wird unter anderem gezeigt, wie ein Eingriff an der Verpackung einen Rückstau auslöst. Die Anwendung ist auf das Erklären und Erproben solcher Zusammenhänge ausgerichtet; eine quantitativ validierte Fabrikplanung ist davon ausdrücklich zu unterscheiden.
Gerade diese Eingrenzung ist wichtig. Ein Modell darf bewusst vereinfacht sein. Es sollte nur deutlich machen, welche Zusammenhänge es abbildet und welche Aussagen daraus nicht abgeleitet werden können.
Ein einfaches Beispiel macht den Engpass verständlich
Betrachten wir eine frei erfundene, stark vereinfachte Linie mit zwei Stationen. Die Abfüllung liefert konstant sechzig Flaschen pro Minute. Die Verpackung verarbeitet höchstens fünfzig. Dazwischen stehen einhundert freie Pufferplätze zur Verfügung. Transportzeiten, Anlaufvorgänge, Ausschuss und Störungen bleiben für diese Rechnung unberücksichtigt.
Solange beide Stationen entsprechend arbeiten, wächst der Bestand zwischen ihnen um zehn Flaschen pro Minute. Nach zehn Minuten sind die einhundert Plätze belegt. Die Abfüllung kann dann nicht unverändert weiterproduzieren, sofern kein anderer Abfluss vorgesehen ist. Der zusätzliche Bestand hat den Kapazitätsunterschied nicht behoben, sondern vorübergehend aufgenommen.
Wird die Abfüllung auf achtzig Flaschen pro Minute beschleunigt, steigt die rechnerische Differenz auf dreißig. Derselbe freie Puffer wäre unter diesen Annahmen bereits nach drei Minuten und zwanzig Sekunden gefüllt. Die Verpackung verarbeitet dadurch weiterhin höchstens fünfzig Flaschen pro Minute.
An diesem Beispiel lässt sich ohne komplizierte Mathematik diskutieren, was eine lokale Verbesserung bedeutet. Eine Station arbeitet schneller, aber die Ausbringung am Linienende steigt nicht entsprechend. Eine interaktive Darstellung sollte genau diesen Widerspruch sichtbar machen: mehr Bewegung im vorderen Abschnitt, schneller wachsender Rückstau, unveränderte Grenze am Ausgang.
Puffer verschaffen Zeit, aber keine zusätzliche Dauerleistung
Für denselben Modellfall lässt sich eine zweite Frage stellen: Was geschieht bei einer vollständigen Unterbrechung der Verpackung? Sind einhundert Plätze frei und kommen weiterhin sechzig Flaschen pro Minute an, reichen diese Plätze rechnerisch für eine Minute und vierzig Sekunden. Danach muss die vorgelagerte Station reagieren.
Damit wird ein nützlicher Unterschied greifbar. Der Puffer kann eine zeitlich begrenzte Störung überbrücken, solange seine freie Kapazität ausreicht. Er kann jedoch in diesem Beispiel keinen dauerhaften Überschuss aufnehmen. Nach dem Wiederanlauf ist außerdem zu prüfen, ob die nachgelagerte Station genügend zusätzliche Kapazität besitzt, um den aufgelaufenen Bestand wieder abzubauen.
Für eine Lernanwendung wäre dies ein geeigneter Versuch: Die Nutzer vergleichen einen kleinen und einen größeren Puffer bei identischer Unterbrechung. Anschließend verändern sie die Verpackungsleistung. Dabei sollten sie nicht nur den Füllstand beobachten, sondern auch erklären, warum sich die Linie unterschiedlich erholt.
Die Aufgabe besteht nicht darin, einen möglichst hohen Wert am Schieberegler zu finden. Sie besteht darin, das Zusammenspiel von Zufluss, Abfluss und begrenztem Speicher zu verstehen.
Gute Darstellungen erklären Zustände und Ursachen
Eine Maschine, die sich nicht bewegt, kann im Modell unterschiedliche Gründe dafür haben. Vielleicht fehlt Material. Vielleicht ist der nachfolgende Bereich belegt. Vielleicht liegt eine modellierte Störung vor. Eine brauchbare Oberfläche sollte diese Zustände unterscheidbar machen, statt sie lediglich durch eine stehende Animation darzustellen.
Für das gedachte Abfüllbeispiel wären verständliche Beschriftungen wie „Wartet auf Flaschen“, „Ausgang belegt“ und „Verpackung gestoppt“ geeigneter als unkommentierte Farbsignale. Ergänzend kann hervorgehoben werden, welche benachbarte Station den Zustand verursacht.
Auch die Kameraführung sollte der Erklärung dienen. Wer den Rückstau untersucht, benötigt einen Überblick über den betroffenen Abschnitt. Eine Nahaufnahme des Motors hilft in dieser Situation wenig. Für eine spätere Frage zum Maschinenaufbau kann sie dagegen sinnvoll sein.
Zu jedem bedienbaren Parameter gehört eine erkennbare Bedeutung. „Geschwindigkeit 80“ ist unklar. „Zulauf: 80 Flaschen pro Minute“ beschreibt eine Größe mit Einheit. Außerdem sollte sichtbar bleiben, ob dieser Wert eine feste Annahme, eine Nutzereingabe oder ein aus dem Modell berechnetes Ergebnis ist.
Für die Erklärung zeitlicher Zusammenhänge könnte zusätzlich eine einfache Ereignisleiste eingeblendet werden. Zuerst stoppt die Verpackung, danach steigt der Bestand im Puffer, schließlich wartet die Abfüllung auf freien Platz. Der Nutzer kann diese Abfolge anhalten und jeden Schritt einzeln betrachten. Ein Zurücksetzen auf denselben Ausgangszustand erleichtert den anschließenden Vergleich mit einer anderen Einstellung. Wichtig wäre, dass nicht unbeabsichtigt mehrere Bedingungen gleichzeitig verändert werden. Wer sowohl die Zuführung erhöht als auch den Puffer vergrößert, kann die beobachtete Wirkung sonst nicht eindeutig einer einzelnen Änderung zuordnen.
Die Ergebnisse jedes Versuchs sollten zusammen mit den verwendeten Einstellungen gespeichert werden. Dadurch lässt sich später nachvollziehen, ob zwei beobachtete Verläufe auf vergleichbaren Ausgangsbedingungen beruhen oder unterschiedliche Voraussetzungen miteinander verglichen wurden.
Ausprobieren wird erst durch Aufgaben zum Training
Eine frei bedienbare Szene kann Neugier wecken. Für eine Schulung braucht sie darüber hinaus ein definiertes Lernziel und einen nachvollziehbaren Ablauf. Die Teilnehmenden sollten wissen, was sie beobachten und welche Frage sie anschließend beantworten sollen.
Ein möglicher Einstieg wäre, den Normalbetrieb zu betrachten und den Weg einer Flasche zu verfolgen. Danach halten die Lernenden eine Station an und beschreiben, welche anderen Bereiche betroffen sind. Erst im nächsten Schritt entscheiden sie zwischen mehreren Eingriffen und begründen ihre Wahl.
Besonders aufschlussreich kann es sein, vor dem Versuch eine Vermutung festzuhalten. Wird die Ausbringung steigen, wenn die Abfüllung schneller läuft? Wie lange bleibt eine kurze Unterbrechung unbemerkt? Nach dem Versuch werden Erwartung und Beobachtung verglichen.
Die Rückmeldung sollte nicht allein „richtig“ oder „falsch“ lauten. Sie sollte auf den Zusammenhang verweisen, der zur beobachteten Folge geführt hat. Für eine vertiefende Aufgabe kann derselbe Ablauf mit veränderten Randbedingungen wiederholt werden.
Eine solche Anwendung wäre als Ergänzung zur fachlichen Anleitung zu konzipieren. Die Bedienung einer vereinfachten Bildschirmdarstellung darf nicht mit der Befähigung gleichgesetzt werden, eine reale Anlage sicher zu bedienen oder nach einer Störung freizugeben.
Zum Abschluss einer Schulung bietet sich eine neue Aufgabe statt der bloßen Wiederholung an. Beispielsweise erhalten die Teilnehmenden dieselbe Linie mit verändertem Zulauf und sollen zuerst vorhersagen, welche Station warten wird. Danach testen sie ihre Annahme und erläutern das Ergebnis ohne Hilfetexte. So lässt sich gezielt prüfen, ob sie einen Zusammenhang übertragen können oder lediglich eine bekannte Klickfolge wiederholen. Für die Bewertung sollten vorher konkrete Kriterien feststehen: Wurde die Ursache richtig benannt? Sind die Modellgrenzen verstanden? Ist der vorgeschlagene nächste Untersuchungsschritt nachvollziehbar? Diese Antworten sind für den Lernerfolg aufschlussreicher als die reine Aufenthaltsdauer in der Anwendung.
Der Vertrieb kann Funktionen über ihre Wirkung erklären
Auch in der technischen Beratung bietet sich ein klar begrenztes Prozessmodell an. Statt einen Puffer nur als zusätzliche Baugruppe zu beschreiben, könnte ein Anbieter seine Funktion anhand einer kurzen Unterbrechung zeigen. Der Kunde beobachtet, welche Wirkung die vereinbarte Ausführung im dargestellten Szenario hat.
Für ein solches Gespräch sollte das Modell den realen Entscheidungsbedarf widerspiegeln. Geht es um die Wahl zwischen zwei Anlagenkonzepten, müssen deren relevanten Unterschiede erkennbar werden. Zusätzliche Details ohne Bezug zur Entscheidung lenken dagegen eher vom eigentlichen Thema ab.
Hilfreich wäre eine speicherbare Gegenüberstellung: Ausgangssituation, veränderte Einstellung, beobachtete Reaktion und offene Fragen. So bleibt nach dem Termin nachvollziehbar, worüber gesprochen wurde.
Dabei ist sprachliche Genauigkeit entscheidend. „Unter diesen Modellannahmen entsteht weniger Rückstau“ ist eine andere Aussage als „Ihre Produktion wird damit garantiert leistungsfähiger“. Für eine Erklärung darf das Modell vereinfachen. Ein konkretes Leistungsversprechen müsste hingegen durch die dafür erforderlichen Daten und Nachweise gedeckt sein.
Wann aus einer Erklärung eine belastbare Planung wird
Sobald eine Simulation konkrete Aussagen über eine reale Anlage liefern soll, reicht ein plausibler Ablauf allein nicht aus. Dann müssen Modellstruktur, Eingabedaten und Ergebnisse geprüft werden. Die Forschung unterscheidet dabei insbesondere zwischen der korrekten Umsetzung eines Modells und seiner Eignung für den vorgesehenen Zweck. Beides gehört zur Verifikation und Validierung.
Für ein Produktionsprojekt sollten deshalb zunächst Datenquellen und Annahmen dokumentiert werden. Welche Bearbeitungszeiten wurden gemessen? Für welche Produkte und Betriebszustände gelten sie? Welche Unterbrechungen sind enthalten? Welche Transportwege oder Personalabhängigkeiten wurden bislang vereinfacht?
Anschließend braucht es einen Abgleich mit geeigneten Referenzen. Das Fraunhofer IPA nennt beispielsweise die Prüfung von Modellen anhand realer Anforderungen und historischer Aufträge sowie die Validierung von Größen wie Pufferbedarf und Durchlaufzeit.
Als Abnahmekriterium sollte nicht genügen, dass die Animation „realistisch aussieht“. Vorab ist festzulegen, welche Ergebnisse innerhalb welcher Grenzen übereinstimmen müssen und für welchen Einsatzbereich das Modell freigegeben werden soll. Eine Übereinstimmung in einem ausgewählten Normalbetrieb rechtfertigt noch keine beliebigen Aussagen über andere Produkte, außergewöhnliche Störungen oder einen völlig veränderten Anlagenaufbau.
Der richtige Einstieg ist ein überschaubarer Prozessabschnitt
Für ein erstes Vorhaben empfiehlt sich ein Abschnitt mit klarer Fragestellung und überschaubaren Abhängigkeiten. Eine Zuführung mit Bearbeitungsstation und Übergabe kann dafür geeigneter sein als die vollständige digitale Nachbildung eines Werkes.
Zunächst sollten die Beteiligten einen einfachen Ablaufplan erstellen. Er beschreibt Stationen, Übergänge, Bedingungen und typische Sonderfälle. Erst danach wird entschieden, welche Informationen räumlich dargestellt werden müssen. Nicht jede Frage benötigt eine aufwendige 3D-Umgebung; für manche Zusammenhänge genügt eine klar beschriftete schematische Ansicht.
Die erste Fassung sollte an vollständigen Aufgaben getestet werden. Können Nutzer den Normalbetrieb erklären? Erkennen sie die Ursache eines Rückstaus? Verstehen sie die Grenzen der dargestellten Ergebnisse? Fachleute sollten gleichzeitig prüfen, ob die modellierten Reaktionen zu den vereinbarten Annahmen passen.
Für die weitere Entwicklung ist entscheidend, wer Änderungen fachlich verantwortet. Neue Stationen, andere Produkte oder geänderte Bedienabläufe sollten nicht lediglich grafisch ergänzt werden. Es muss geprüft werden, welche Regeln, Aufgaben und Erläuterungen dadurch ebenfalls angepasst werden müssen.
Gute Simulation beginnt mit klaren Grenzen
Der Wert einer Prozesssimulation zeigt sich nicht daran, wie viele Maschinen gleichzeitig über den Bildschirm laufen. Entscheidend ist, welche Frage anschließend besser beantwortet werden kann. Für eine Schulung kann das eine verstandene Ursache sein. Für den Vertrieb eine nachvollziehbare Funktionsweise. Für die Planung eine nach festgelegten Kriterien geprüfte Entscheidungsgrundlage.
Diese Ziele sollten nicht miteinander verwechselt werden. Eine anschauliche Lernanwendung braucht keine vorgetäuschte Prognosegenauigkeit. Eine belastbare Produktionsplanung darf sich nicht auf eine überzeugende Animation verlassen.
Ergänzend lohnt sich ein Blick auf Poker-hero – dort wird das Thema Poker lernen noch einmal aus einer anderen Perspektive beleuchtet.
Am überzeugendsten wird das Werkzeug dort, wo Eingriff, Reaktion und Erklärung zusammenpassen. Dann lässt sich nicht nur beobachten, dass eine Linie stehen bleibt. Es wird verständlich, warum sie stehen bleibt, welche Annahmen dafür maßgeblich sind und welche nächste Frage untersucht werden sollte